
销售热线:
13958608358

销售热线:
13958608358


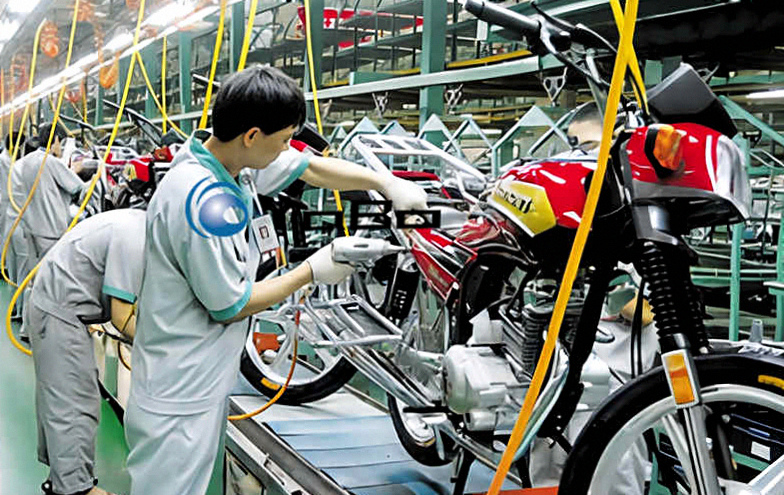

摩托车是两轮机动道路车辆,按整车结构分跨骑、弯梁、踏板三大主流车型,按动力源分汽油摩托与电动摩托。三类车型部件结构差异显著:跨骑车是菱形梁车架+外挂发动机,弯梁车是下沉式前弯车架,踏板车是一体化脚踏车架+后置动力总成。车型不同,零件数量与装配工时各不相同——摩托车生产线必须具备快速换装能力,混线柔性生产才走得通。
完整摩托制造涵盖冲压、焊接、涂装、总装四大工艺段。摩托车生产线是总装、成形与检测的核心阶段,也是整条摩托车装配线最关键的一环:车架总成、动力总成、行走系、线束、塑件、油液等上千种零件,在标准化工序顺序中完成装配、扭矩紧固、加注与在线检测,最终交付合格可售整车。
国内摩托车主机厂量产车间里,主流输送装备采用链板输送结构:对比倍速链与悬挂链,链板结构承载稳定、节拍均匀、适合定点装配作业,与中大批量连续生产高度匹配。整条摩托车装配线以工装板承载车架本体,随链板逐步同步流转;人员在固定工位完成分工工序,节奏可控、工艺一致性好。成熟产线可集成物流配送、气动工具网络、在线检测与异常报警系统,跨骑、弯梁、踏板快换兼容,柔性混产一手包办。
完整产线由驱动总成、张紧总成、钢制链板、循环工装板、轨道系统、下层回板轨道与工位阻挡机构组成:工装板带专属定位销与支撑夹具,车架精确锁定;上层主线完成全部装配工序,线末过渡机构把空工装板转入下层回板通道、自动循环回上料工位——摩托车装配线闭环就此形成。
完整工艺流程:车架上线定位→底盘分装→动力总成合装→行走系装配→线束与操纵拉线装配→塑件油箱装配→油液加注→电气装配→整车在线检测→整车下线与工装板回流。
行车或助力机械手把车架吊上工装板,定位销与车架预留定位孔咬合实现机械锁定;工装板带RFID识别标签记录当前车型,混产时提示人员匹配对应零件;车架序列号同步扫码录入MES生产管理系统——摩托车装配线的起始作业节点由此确立。
前后悬架总成、后摇臂部件安装到位;动力合装时,助力机械手把发动机/电机总成吊入车架安装位,固定螺栓预插;扭矩扳手预紧但不锁死,给精细调整留余量。主支架、边撑、脚踏支架组件随后装车。跨骑汽油车型发动机从侧面吊入;踏板车动力总成整体合装——换工装板支撑块即可适配,摩托车生产线的多车型兼容就这么实现。
前轮总成、后轮总成、制动系统与传动部件依序安装:机械手上轮组、装轮轴、按定扭矩拧紧轴螺母;刹车卡钳与刹把装好并完成初始间隙调整。跨骑车装驱动链并调链条垂度;踏板车装传动箱与皮带组。本工位是行走系装配的核心工序,也是摩托车生产线的重点质控点。
主线束按卡扣固定敷设,避开运动部件;制动油管、油门线、离合线安装完毕,全部插接件对插并确认到位。踏板车线束分支与油管比跨骑车多,工位周期更长——摩托车装配线节拍可按车型自动嵌入工艺缓冲,产线流畅不积压。
跨骑车:油箱支架安装、油箱吊装并接油管,侧盖、尾罩、大灯支架装配;踏板车:全身塑件卡扣+螺钉固定,仪表台与前罩总成装配。装完检查塑件缝隙,错位与翘边当场消除——整车外观一致性有保证,摩托车生产线的成品外观合格率随之提升。
链板线内置专属加注工位,配精密计量设备:汽油车加注机油与制动液,部分线下线后再加油。精加注设备保证注量精度,加注量异常自动报警并记录——摩托车生产线的油液加注实现标准化数据化管理。
蓄电池安装、主电源线接通;各开关、灯具、喇叭装车,电气插接件全部对插。电气装配直接影响整车通电表现,是摩托车装配线的重点受控工序。
整车随工装板进入检测工位:通电测试灯光、喇叭、转向灯、仪表功能;制动系统基础性能检查;汽油车启动发动机查渗油与异响;发动机悬挂点、轮轴、悬架连接螺栓等关键扭矩复验。检测发现不合格,产线声光报警、整车分流线下返修——绝不放行下游,摩托车生产线的出厂合格率由此守住。
检测合格后工装板车架锁紧机构释放,机械手或叉车把整车吊离工装板;空工装板进下层回链循环回上料工位;成品车转路试区做下线路试——摩托车装配线的完整闭环就此跑完。
上一页:摩托车装配生产线 下一页:皮卡与商用车装配生产线

电话:13958608358
邮箱:sale@wlyabo.com
地址:浙江省台州温岭市松门镇东南工业园区松盛路28号
网址:www.wlyabo.com
