
销售热线:
13958608358

销售热线:
13958608358


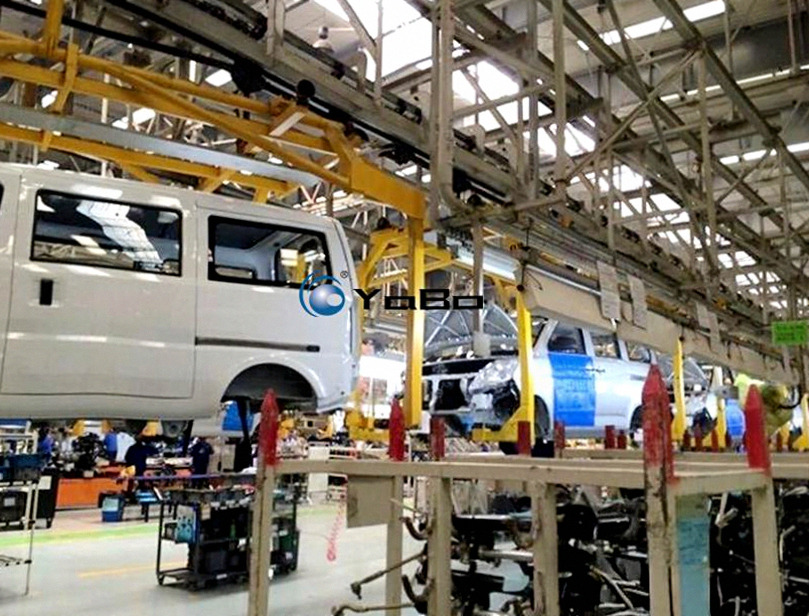

本微面装配线系统是商用车总装线领域的核心总装装备,定位面包车生产线的混流生产(MMP)场景,覆盖微面(因方盒子外形俗称“面包车”)、轻型客车等厢式商用车制造。产线贯穿完整工艺链——内饰分装上线、底盘模块合装、动力总成集成、总装调试、下线(EOL)检测——从白车身到整车下线形成全序制造闭环。
平台兼容层面,本线基于柔性共线设计理念:模块化工艺布局+标准化接口定义,让传统燃油(ICE)与纯电(BEV)两大技术路线在同一条线上混流装配。具体来说,线体兼容承载式与非承载式两种白车身结构,支持前置前驱、前置后驱、纯电后驱/双电机四驱等多种动力布置;针对不同动力平台的差异化装配需求——燃油版的发动机变速箱总成、排气系统、燃油管路,电动版的动力电池包、电驱桥、高压线束、热管理系统——产线用可重构夹具、多轴拧紧系统的程序化切换、RFID车身识别+PLC自动路由控制来应对:输送周期内自动识别车型并自适应匹配工艺参数,换型停线时间归零。
此外,产线为多轴距与多衍生车型(低顶/高顶、盲窗/明窗、客运/货运)预留扩展兼容;可调基准与快换托板确保一条线同时满足微面(轴距约2500–3000mm)到轻客(轴距约3000–3800mm)的共线生产——支撑主机厂多细分市场的订单化混排策略,产线利用率与投资回报率(ROI)拉满。
本面包车装配线由四大功能段构成,段间车身流转由转运机构完成。
采用地面拖链或滑橇输送系统,车身按固定周期流转;工位间距按装配内容设定,通常每站6–8m。各站配气动阻挡器,作业完成由工人触发放行信号。
本段完成的主要作业如下:
非承载车身配车架输送线,完成前桥、后桥、悬架系统与动力总成(发动机/电机+变速箱/减速器)预装;承载式车身用电动单轨(EMS)悬吊完成车底部件装配。关键工艺:
关键工艺包括:
底盘与车身在合装工位对接:液压举升机构把底盘(或动力总成+悬架总成)举向车身,四组定位销保证X/Y向对中精度±1mm;连接螺栓由多轴电动扭矩扳手同步拧紧,扭矩值实时采集、绑定车架号(VIN)并存入本地数据库。合装后整车进入双板链输送线,依序完成:
合装完成后,整车进入双板链输送线,依序完成下列作业:
| 项目 | 参数 |
| 生产节拍 | 15–30分钟/台(可调) |
| 年产能 | 3000–5000台(单班,年工作日250天) |
| 输送方式 | 地面拖链/板链/EMS悬挂 |
| 链条节距 | 250mm |
| 驱动功率 | 3–7.5kW(变频控制) |
| 工位间距 | 6–8m |
| 承载能力 | 0.6–3.5t(视车型配置) |
| 运行速度 | 2.0–8.0m/min(变频无级调速) |
| 合装对位精度 | ±1mm |
| 拧紧扭矩精度 | ±3% |
本商用车装配线采用模块化结构,PLC程序+RFID车身识别系统联手支撑混流生产:不同轴距、顶高、动力形式的车型在同一条线上按序装配、换型不停线。车间工装(料架、托板、吊具)按车族分类设计,换型时快插机构完成切换,切换时间控制在15分钟以内。
本项目按交钥匙工程执行:工艺布局图、设备设计制造、安装调试、操作培训、质保维护全包含;质保期自终验收起12个月。
浙江雅博自动化设备有限公司,是一个集科研开发、加工制造、经营销售为一体的专业输送设备生产企业。企业人才队伍完善,各类人才汇集,拥有多年行业经验技术人员多名,拥有一套完善售前售中售后服务体系,人才汇集是保障客户利益首要保障,市场服务中心网络遍布全国各地。微面(面包车)装配生产线设计制造研发。上一页:体感车(平衡车)装配生产线 下一页:厢式车(中巴)装配生产线

电话:13958608358
邮箱:sale@wlyabo.com
地址:浙江省台州温岭市松门镇东南工业园区松盛路28号
网址:www.wlyabo.com
