
销售热线:
13958608358

销售热线:
13958608358


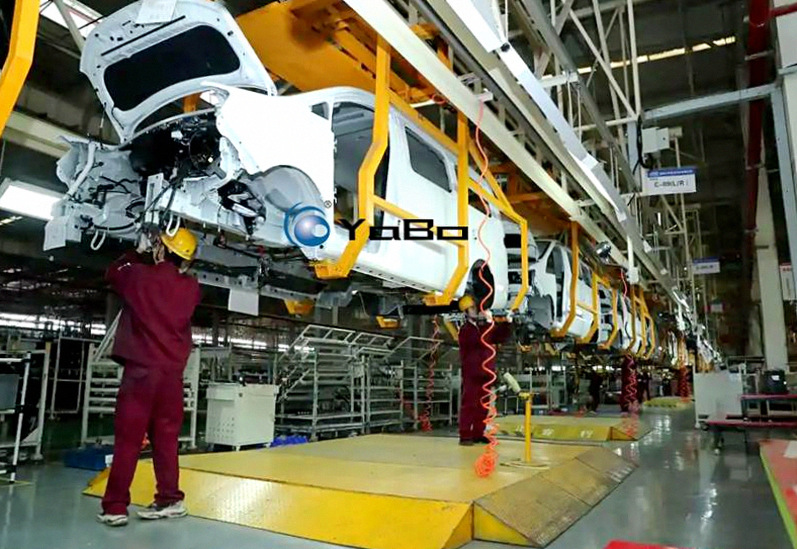
焊装车间送来的白车身进入汽车生产线的内饰装配区后,先落上地面板式输送机或自行走滑橇;车底板高度控制在距地400–450mm,人员以自然站姿或坐低凳进车,完成仪表板总成、线束、地毯、空调总成、前围隔音垫等内饰件安装。本区工位数按车型复杂度灵活设定,段末设车身转挂工位——电葫芦把车身吊离地面、挂入空中悬挂链,升至1.6–1.8m高度后送往底盘装配区。
底盘合装是汽车生产线的核心工段。系统以地面摩擦拖链为主输送载体,出入口两端各配一台空中转移升降台,完成车身的举升与定位。流程如下:
悬挂链把车身送到入口升降台工位上方;升降台两侧的重型托臂升起,托住车身侧裙或纵梁,与悬挂吊具自动脱开;随后升降台载着车身下行至距地约1.4–1.6m的装配工位高度,车底操作空间充分留足。
车身被平稳放上拖链小车,由分段摩擦驱动站牵引沿地坑轨道前行;各装配工位入口装气动挡销,小车到位挡销弹出、与驱动轮脱开,实现±3mm级精确定位。全线拖链速度6–10m/min,升降台速度4–5m/min——全部参数可按产线需求定制。
车身稳定后,人员在车下按序完成以下作业(可按具体车型工艺合并或拆分):
各工位配手动或电动升降小车辅助装配;螺栓拧紧采用扭矩受控工具,拧紧数据可本地存储,也可并入车间管理系统。
单工位作业完成,操作工按下放行按钮:挡销落下,小车重新被驱动前行进入下一工位;若下游工位有车占用,当前小车自动在挡销前积放等待、不推前车,节拍缓冲自然形成。
底盘装配全部完成,车身抵达出口升降台工位;第二台升降台把它举起,重新挂入悬挂链或转交地面总装线——底盘段闭环就此完成。
车身从底盘段转出,进入汽车生产线的总装加注区,恢复地面板式输送,车底板距地约750–850mm。本区主要完成:
工位数按实际装配工作量灵活排布,与底盘段节拍匹配。
总装加注完成后,整车直接进入淋雨房——这是汽车生产线交付前的最后一道密封质量关口。淋雨房为封闭钢结构通道,内部多面布置喷淋管与扇形喷嘴:
淋雨过关后,整车由人员驾驶或自动牵引进入检测线,依次通过:
检测数据实时上传归档,不合格项引导至返修区处理。
检测合格的整车驶出,进入成品停车区或路试跑道——汽车生产线的装配流程至此全部完成。
| 项目 | 典型参数 | 备注 |
| 适用车型 | 轴距2300–3100mm的轿车/SUV/MPV/新能源车型 | 支架可定制 |
| 年产能 | 1万–15万台 | 节拍与工位数按需调整 |
| 设计节拍 | 60–720秒/台(可调) | 按产能定制 |
| 拖链速度 | 6–10m/min | 变频可调 |
| 升降速度 | 4–5m/min | 可调 |
| 单车承载 | ≤2500kg | 可加大 |
| 定位精度 | ±3mm | 可定制 |
| 供电 | 三相380V/50Hz | 可按出口国标准调整 |
| 控制 | PLC集中控制+工位操作箱,预留MES接口 | — |
| 淋雨强度 | 5–10mm/min(GB/T 12480或客户标准) | 可定制 |
| 环境 | 室内车间,0℃~40℃,湿度≤90% | — |
本设备适合年产1万–15万台的各种乘用车总装车间,以下情况尤其对口:
整线模块化设计:轨道、小车、升降台、淋雨房均可按厂房实际尺寸非标定制。
本设备是面向中小整车制造企业的汽车生产线总装车间成套装备,承担底盘装配与整车检测输送任务。工艺上采用“空中悬挂储运+地面摩擦拖链+升降转移”的经典组合:地面积放式拖链作为输送主干,重型空中转移升降台配合,实现车身在多层空间的平稳流转;从白车身上线、底盘合装、总装加注、淋雨密封检测到性能检测,汽车生产线全流程完整覆盖。设备运行稳定、节拍可调范围宽,适应年产1万–15万台的多品种混线生产需求;整线全部设备规格可按客户厂房尺寸、产品结构与产能规划非标定制。

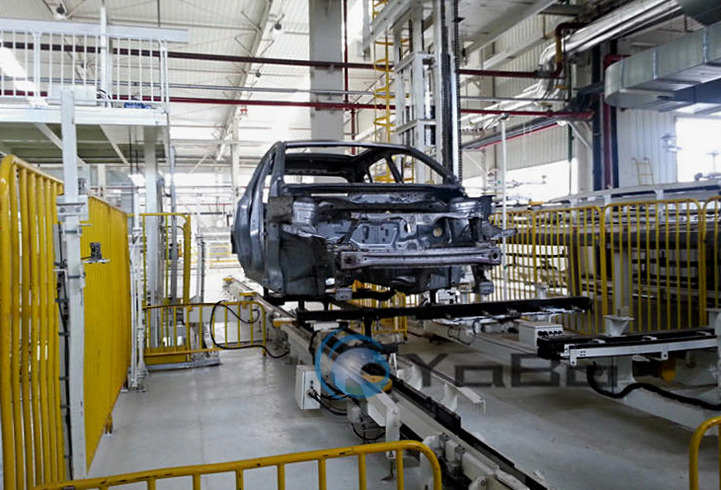 浙江雅博自动化设备有限公司,是一个集科研开发、加工制造、经营销售为一体的专业输送设备生产企业。企业人才队伍完善,各类人才汇集,拥有多年行业经验技术人员多名,拥有一套完善售前售中售后服务体系,人才汇集是保障客户利益首要保障,市场服务中心网络遍布全国各地。汽车生产线设计制造研发。

电话:13958608358
邮箱:sale@wlyabo.com
地址:浙江省台州温岭市松门镇东南工业园区松盛路28号
网址:www.wlyabo.com
