
销售热线:
13958608358

销售热线:
13958608358


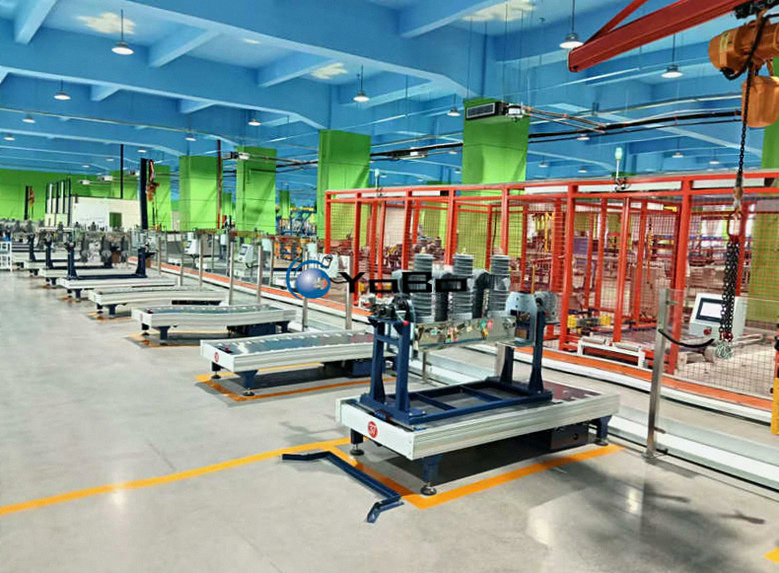

柱上开关流水线,是一套针对10kV配电领域高压开关设备开发的柔性制造系统,产品对象涵盖一二次融合柱上断路器、分界开关与柱上负荷开关。机械输送、专用工艺装备、电气控制、工业信息化在一套产线里融为一个整体,装配、调试、检测三大阶段连贯衔接,开关从壳体上料到成品下线走的是一条连续不断的工艺链。
在此类产品的传统生产方式里,分散工位加人工装配是常态:壳体、操动机构、极柱、二次回路各干各的,转运靠行车加平板车;装配顺序、扭矩施加、接线要点全凭老师傅的手感,同一批次的两台产品都未必一致;出厂试验又常常远离装配现场,出了问题想查原因,记录残缺不全。这条柱上开关流水线用工艺标准化对症下药——每台产品走完全相同的路径,全过程数据一个不落。
整线以定制工装托板为产品的承载与定位基准:首站把开关壳体吊上托板,托板沿轨道依次过站;托板自带定位锁定机构,到特定工位还能旋转、翻转,装配角度随人调整。成品在末站下线后,空托板从回轨自动返航,闭环循环周而复始。
这套模式的责任边界非常清楚:上游干完的活下游不返工;哪个工位出了异常,产品隔离到专用返修位,别的托板照常流转。生产安排以托板位置为坐标,不以班组班次为转移——节拍可算、可调。
制造企业手里的产品系列往往不止一个:断路器与负荷开关结构天差地别,分界型与分段/联络型在互感器、电压互感器(PT)、连接电缆的配置上又各有讲究,尺寸重量差距悬殊。本流水线不走单一产品专线路线——换型只需换工装定位件、调出对应作业程序,主输送结构原封不动。典型换型就是工装微调加程序装载,轨道布局一概不动。
兼容性清单:一次侧包括柱上真空断路器、分界断路器、分段/联络断路器、柱上负荷开关、分界负荷开关;二次侧包括馈线终端(FTU)、互感器、PT、航空插头、户外连接电缆。新型号进来也不怕——图纸、工艺、试验项目一明确,添套工装、加个程序就能上线。线体对产品品种不设上限,唯一的边界是工装承载与工位空间。
作为非标成套装备,本线没有现货型号一说。方案设计要同时摆平三件事:厂房布局、柱网、门洞尺寸决定线体走向与总长;年产能与班制决定工位数量和节拍;产品谱系和装配图纸决定工装结构与检测要求。
布局的选择也有讲究:场地宽裕就拉直线,上下游一望而知;长度吃紧就摆U型或往复式,靠回轨段送回空托板,转角处记得给转运和检修留出余地。工位数同样弹性:八工位是常见基础配置,紧固、检漏、打标按需插入,返修与缓冲工位预先留位。
产品序列号首站录入,之后每个工位的工艺确认、关键参数、异常记录全部挂在这个号上,一台产品一份完整数字档案。要追溯批次?按序列号就能调出装配时间、操作人、拧紧数据、跑合曲线、检测结果——纸质流转卡从此退场。
MES集成设为可选项:联网后产线接收工单,回馈开工、完工、在制、异常四类状态外加订单级产量与良率;暂无MES的客户,线体自带本地存储,单台级追溯照样成立。接口走标准工业协议,数据字段在方案阶段与客户系统逐项核对,安装后返工的风险提前排除。
生产区用安全围栏全封闭,人员出入口设联锁与急停回路,门一开线就停。助力机械按壳体重量选型,人工搬运负担直线下降。声光报警用三种信号区分托板到位、故障停机、复位许可。工装的翻转旋转动作全部带行程限位与位置确认传感器,锁定不到位不放行。以上措施按客户车间安全制度分级落地,具体配置在方案里逐条写明。
柱上开关流水线采用“托板回流”模式:载件托板按工艺流程逐站推进,装配调试全部完成;成品下线后空托板经回轨返首站循环使用。下表按工位顺序列出各站作业内容、完成判据与产出记录;工位顺序与数量可依客户工艺调整,不必与表完全对应。
表2-1 基础工位作业概览
| 工位 | 作业内容与控制要点 |
| 壳体上料 | 行车将开关壳体吊上工装托板,工装完成定位锁定;内置翻转/旋转机构把壳体调到后续装配的最佳角度。产品序列号在本站终端录入,生产记录就此绑定,单台追溯从此起步。 |
| 内部机构装配 | 操动机构、传动连杆、弹簧组件等核心机械件安装到位并完成对中预紧;托板旋转翻转消除作业盲区,反复起吊重新找正成为历史。本站记录完成状态,未确认不放行。 |
| 高压极柱装配 | 真空灭弧室极柱、绝缘套管、进出线绝缘子等高压部件装配并完成定位与螺栓紧固;装配精度直接关系绝缘性能,本站对定位基准与紧固扭矩设专项检查。 |
| 机械装配 | 外部传动件、密封件、柜门与附件安装,壳体密封完成;机械传动间隙逐点检查,动作顺畅、无卡滞无异常摩擦才算过关。 |
| 二次接线 | 二次控制回路、互感器与控制器接线完成,信号与动力电缆敷设到位。可配置接线引导提示,对照图号逐点校核,防误接、漏接、错序。 |
| 分合闸跑合调试 | 多轮分合闸循环进行机械跑合;动作速度、行程、三相同期等参数同步记录;机构动作卡滞、行程不足、弹跳异常在此暴露,曲线数据按产品序列号归档。 |
| 电气性能检测 | 出厂验收试验执行:主回路电阻测量、绝缘测试、二次回路通断检查等。回路电阻采用直流压降法,测试电流≥100A;测前确认开关合闸并可靠接地,测后等仪器放电完毕再拆线。不合格品在线标记并转异常处理工位。 |
| 成品下线 | 合格品由行车吊离工装托板转入成品库;卸空的托板进入回轨,自动送回首站循环使用。 |
基础工位之外还能按需插队:伺服自动拧紧工位(大批量螺栓作业、扭矩一致性要求高的场景)、机器人辅助装配/装卸工位(高重复作业或狭小空间)、检漏工位(SF6充气或防潮密封产品)、标识打码工位(铭牌、二维码与序列号绑定)。扩展工位与基础工位共用同一套控制与数据架构,不必另起炉灶。
每站一台独立HMI触摸屏,三项职能:工艺确认(完成状态与放行授权)、数据采集(关键参数人工录入或自动获取)、异常报警(漏工序、超差、设备故障)。全部数据集中存储,按序列号、班次、工位、时间段随查随取;报警与处置结果成对留存,重复性问题一查便知。
下表为方案选型初评参考。硬件规格、工艺工位与控制功能均须依客户产品图纸、产能目标与场地条件定制设计;标注“可选”者不含在标准交付范围。
表3-1 主要技术规格(均支持非标定制)
| 项目 | 规格说明 |
| 兼容产品 | 各类10kV柱上真空断路器、分界开关、一二次融合柱上开关、柱上负荷开关;支持不同尺寸重量混线生产,产品范围可按需扩充 |
| 输送系统 | 托板/滑橇循环输送;托板带定位锁定机构,支持工件旋转与多角度翻转;承载与尺寸按客户产品定制 |
| 工位配置 | 基础工位可增减,扩展工位预留;另设异常返修与缓冲工位;工位数由产能要求决定 |
| 生产节拍 | 按客户产能目标定制设计;节拍可调,兼容多机型换型生产 |
| 动力气源 | 兼容380V工业电源与0.4–0.7MPa压缩空气,可按现场公用工程条件适配 |
| 控制系统 | PLC集中控制,各工位独立HMI,含故障报警与工位状态监控;支持MES集成(可选),实现工单下发、生产数据采集与全生命周期追溯 |
| 布局形式 | 标准直线型;场地受限可选U型或往复式;长宽高按厂房尺寸设计 |
| 辅助硬件 | 工位助力吊具、安全围栏、急停联锁、声光报警、托板回流输送系统,均按需选配 |
| 可选扩展模块 | 伺服自动拧紧单元、检漏模块、机器人辅助装卸与装配、自动打标识别、在线电气测试模块,按需集成 |
| 运行环境 | 适用于标准户内高压开关装配车间;可按车间温湿度与粉尘条件做防护定制 |
电气性能检测工位的出厂试验判据取自产品技术条件及相关试验标准,本文不给统一数值——主回路电阻限值、绝缘水平、机械特性门槛因型号而异,必须按具体产品技术条件设定。流水线做的事,是把这些判据参数化固化进测试程序,让每次试验的限值与接线保持一致,合格与否自动判定。
以分合闸跑合为例:开断时间、合闸时间、三相不同期、动作速度、触头行程(开距)都要记录。10kV级设备三相分合闸不同期的典型限值是≤2ms,具体以产品技术条件为准。超差调整一般从校核各相传动连杆的有效长度入手——但前提是行程与超程已在规范内,否则同期调整没有有效基准。
表3-2 方案设计输入清单
| 序号 | 输入项 | 影响范围 |
| 1 | 产品谱系及尺寸重量范围 | 工装结构、承载设计、翻转机构选型 |
| 2 | 装配图纸与工艺文件 | 工位任务分配、工装基准定义、试验项目 |
| 3 | 年产能、班制与节拍要求 | 工位数量、缓冲容量、线体总长 |
| 4 | 厂房平面图(含柱网、门洞、地面) | 布局形式、设备基础、物流通道 |
| 5 | 供电容量与气源条件 | 配电方案、气路设计 |
| 6 | MES/IT接口需求 | 数据字段、通信协议、上线范围 |
| 7 | 安全与环保管理制度 | 防护等级、联锁分级、除尘排风处理 |
本柱上开关流水线为非标成套装备系统,表3-1指标仅作基线参考,不构成对任何具体项目的性能承诺。全部硬件规格、工艺工位与控制功能,将依据客户产品图纸、产能目标与现场条件形成专属方案,经双方技术确认后实施;方案签署后,交付范围、验收方法与验收标准随之最终确定。
浙江雅博自动化设备有限公司,是一个集科研开发、加工制造、经营销售为一体的专业输送设备生产企业。企业人才队伍完善,各类人才汇集,拥有多年行业经验技术人员多名,拥有一套完善售前售中售后服务体系,人才汇集是保障客户利益首要保障,市场服务中心网络遍布全国各地。柱上开关流水线设计制造研发。上一页:中压户内移开式开关柜流水线 下一页:没有了!

电话:13958608358
邮箱:sale@wlyabo.com
地址:浙江省台州温岭市松门镇东南工业园区松盛路28号
网址:www.wlyabo.com
