
销售热线:
13958608358

销售热线:
13958608358


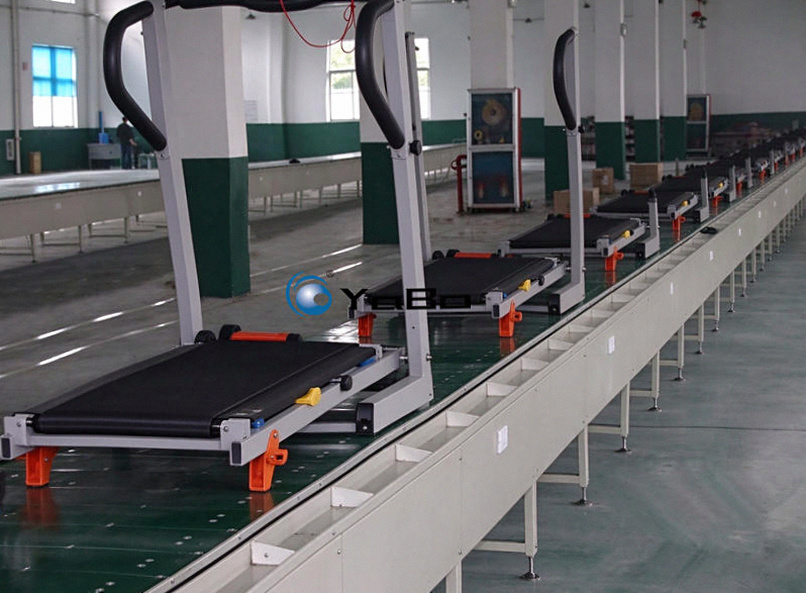

板链跑步机生产线是专为家用跑步机整机装配设计的成套生产输送系统,适合家用折叠跑步机与小型商用跑步机全规格的大规模总装。跑步机集跑台机架、驱动电机、滚筒、跑带、电控仪表、扶手立管于一体,对跑动平稳性、电控可靠性与装配精度要求严苛。传统固定工位装配里,整机转运靠人工搬运、磕碰风险高;通电调试、负载测试等关键工序分散各处,质量数据统一追溯难;多机型混产时换型效率也不理想。
本板链跑步机线采用重型板链输送结构:工装承载面直接托住跑步机整机,按生产节拍连续步进输送;可完成在线通电调试与跑动测试,工艺覆盖机架预装、跑台装配、驱动系统安装、电气装配、通电调试、性能测试到终检下线的全过程。
整线由重型板链输送主体、驱动张紧机构、工位阻挡定位装置、电气变频控制系统与质量追溯模块组成。板链承载面平整、承载能力强,跑步机整机输送正合适;运行平稳无颠簸,机架、跑带与钣金件的磕碰划伤明显减少。承载面设定位止挡,装配时机器稳稳固定——电机安装、跑带张紧、仪表接线这类精细作业顺手完成。
各工位配置料架、通电测试工装与性能测试模块,工位级工控终端与扫码器绑定整机SN码,采集跑动参数、扭矩数据与电气参数;系统可对接MES,实现每台跑步机的全流程质量追溯。工装定位件快换,不同尺寸、不同功能的跑步机混产轻松应对——健身器材厂的新建车间与老线升级都适用。整机转运难、调试工序散、质量数据断层这些痛点一并解决:跑动异响、电气故障、跑带跑偏提前暴露,节拍稳定;板链支持工位积放缓冲,单站返修不影响全线。
线体运行时,跑步机机架置于板链工装承载面上步进循环,核心工序如下:
板链输送方案的关键特点:重载承载应对跑步机整机;在线调试减少二次转运、测试效率提升;板链耐油耐冲击,健身器材车间环境正合适。
| 类别 | 技术参数 | 说明与可选配置 |
| 输送主体 | 输送形式 | 重型板链输送机,支持步进/连续双模式切换 |
| 板链材质 | 标配镀锌碳钢,可选304不锈钢;表面防滑、耐油、耐冲击 | |
| 机架材质 | 碳钢方管整体焊接、喷塑处理,重载强度高 | |
| 驱动方式 | 变频减速电机驱动,带过载过流保护,运行稳定 | |
| 输送速度 | 0.5–5m/min变频可调,按生产节拍精确设定 | |
| 线体布局 | 直线/U型/闭环回流可选;支持双层布局——上层装配、下层工装回流 | |
| 线体规格 | 单标准节≤30m,总长按需拼接;工位数按产能定制 | |
| 工装承载与定位 | 承载方式 | 板链面直接承载/工装托板承载两种可选 |
| 定位机构 | 可调机械定位止挡,适配不同跑步机尺寸;端部缓冲防撞 | |
| 承载面防护 | 可选防滑垫,避免机架钣金划伤掉漆 | |
| 单工位额定载荷 | 50–300kg定制,覆盖家用到小型商用全系列跑步机 | |
| 电气与MES系统 | 控制方式 | PLC+HMI集中控制,本地操作/远程管理模式可切换 |
| 数据采集 | 工位扫码绑定SN码,自动采集拧紧扭矩、跑动参数与电气数据 | |
| 标准功能 | 工艺防错、声光报警、生产统计、不良品分类记录 | |
| 系统集成 | 支持对接工厂MES,全流程质量追溯 | |
| 集成测试模块 | 电气测试 | 可选耐压(hipot)、接地电阻、功率测试单元 |
| 性能测试 | 可选跑偏校准、跑动噪声、负载性能在线测试工装 | |
| 安全测试 | 可选急停功能与安全锁响应测试单元 | |
| 兼容与扩展 | 兼容产品 | 家用折叠跑步机、小型商用跑步机、走步机等健身器材 |
| 扩展接口 | 预留机器人上料、自动打标、自动包装码垛工位接口 |

电话:13958608358
邮箱:sale@wlyabo.com
地址:浙江省台州温岭市松门镇东南工业园区松盛路28号
网址:www.wlyabo.com
